Artykuł sponsorowany
Jak cięcie laserowe i CNC wpływa na jakość przezroczystych osłon z tworzyw dla przemysłu
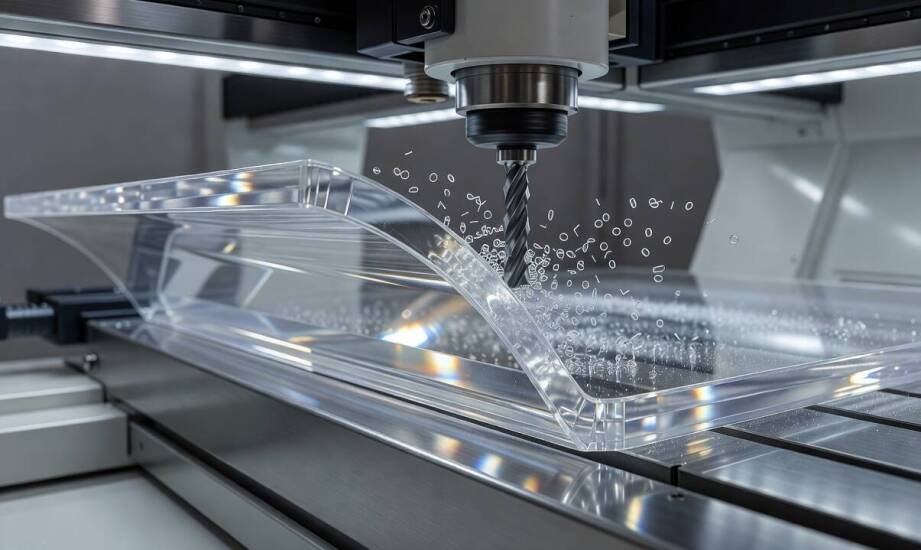
Przezroczysty element przemysłowy musi łączyć dobrą widoczność z odpornością na codzienny kontakt mechaniczny oraz wielokrotne czyszczenie. W zakładach produkcyjnych, laboratoriach czy na liniach montażowych takie osłony chronią operatorów przed odpryskami, pyłem i substancjami, umożliwiając stałą obserwację procesu. Materiały przezroczyste dobierane do tych zastosowań to przede wszystkim PMMA, poliwęglan, PET oraz PET-G.
Właściwości użytkowe PMMA, poliwęglanu i PET
Szkło akrylowe (PMMA) osiąga przepuszczalność światła do 92–93%, co czyni je materiałem o najwyższej przezroczystości wśród popularnych tworzyw. Charakteryzuje się sporą sztywnością i twardością powierzchniową, dzięki czemu zachowuje estetykę przy częstym kontakcie fizycznym. Należy uważać przy czyszczeniu – odporność PMMA na agresywne środki zależy ściśle od konkretnej odmiany tworzywa oraz rodzaju użytego detergentu, dlatego nie można go traktować jako materiału uniwersalnie chemoodpornego. Jego udarność wynosi zazwyczaj 10–12 kJ/m², a maksymalna temperatura pracy sięga około 70–80°C.
Poliwęglan (PC) oferuje nieznacznie niższą przepuszczalność światła na poziomie 86–89%, lecz wyróżnia się znacznie wyższą odpornością na uderzenia. Materiał jest bardziej elastyczny, co minimalizuje ryzyko pęknięcia przy uderzeniach punktowych, jednak standardowa wersja łatwiej się rysuje i wymaga powłok ochronnych przy intensywnym użytkowaniu. Temperatura eksploatacji sięga w jego przypadku 120°C.
Rodzina poliestrów dzieli się na dwie główne gałęzie o różnej specyfice. Standardowy PET zapewnia przepuszczalność światła rzędu 90% i dobrą odporność chemiczną. Z kolei modyfikowany glikolem PET-G wyróżnia się wysoką udarnością oraz elastycznością, choć ustępuje pod tym względem poliwęglanowi. Arkusze PET-G dobrze znoszą kontakt z wieloma środkami dezynfekującymi, jednak wbrew powszechnej opinii nie każdy wariant tego tworzywa posiada stałe dopuszczenie do bezpośredniego kontaktu z żywnością – zależy to od certyfikacji konkretnej partii produkcyjnej.
W praktyce produkcyjnej firmy ELPI obserwujemy, że grubość arkusza bezpośrednio wpływa na parametry gotowej osłony. Formaty o grubości 2–3 mm są lekkie, co ułatwia montaż, lecz przy większych powierzchniach wykazują tendencję do uginania się. Grubość 4–6 mm zwiększa stabilność wymiarową, podnosząc jednocześnie masę elementu – PMMA o gęstości 1,19 g/cm³ waży około 3,6 kg/m² przy 3 mm i ponad 7 kg/m² przy 6 mm.
Obróbka tworzyw: laser a frezowanie CNC
Technologia cięcia laserowego CO₂ zapewnia gładką, polerowaną krawędź w przypadku PMMA bez potrzeby dodatkowej obróbki wykończeniowej. Metoda sprawdza się przy materiałach o grubości do 20 mm oraz przy wycinaniu złożonych geometrii z drobnymi detalami. Zastosowanie lasera do cięcia PET-G daje słabsze rezultaty, ponieważ krawędź bywa matowa i wymaga czasem mechanicznego oczyszczenia. Cięcie termiczne poliwęglanu skutkuje z reguły topieniem materiału, przebarwieniami i wydzielaniem szkodliwych oparów, przez co odradza się ten rodzaj obróbki dla PC.
Frezowanie CNC stanowi bezpieczną alternatywę dla poliwęglanu, grubych płyt PMMA oraz PET-G. Mechaniczne skrawanie tworzy czyste, matowe krawędzie bez wprowadzania naprężeń termicznych, a także umożliwia realizację kieszeni, fazowań i trójwymiarowych detali. Krawędź po frezie bywa zauważalna wizualnie, lecz metoda ta skutecznie eliminuje ryzyko mikropęknięć przy skomplikowanych konturach. W przemyśle osłony wycinane tymi technologiami sprawdzają się jako przyłbice ochronne dla operatorów maszyn, solidne przegrody na liniach produkcyjnych czy bariery higieniczne.
Wpływ sposobu montażu na trwałość
Rozmieszczenie otworów montażowych w tworzywach sztucznych wymaga uwzględnienia ich rozszerzalności cieplnej. Otwory przelotowe wykonuje się zazwyczaj o 2–3 mm większe od średnicy elementów złącznych, co zapobiega powstawaniu naprężeń i pęknięć wokół mocowań. Zbyt bliskie umieszczenie otworów przy krawędzi arkusza lub zaprojektowanie ostrych narożników wewnętrznych drastycznie zwiększa podatność materiału na uszkodzenia. Gładkie wykończenie krawędzi po obróbce CNC lub cięciu laserowym wydłuża żywotność elementu w warunkach silnych wibracji maszyn.
Trwałość przemysłowej osłony zależy od precyzyjnego dopasowania materiału do zagrożeń występujących na danym stanowisku. Środowiska wymagające częstej dezynfekcji narzucają wybór odpowiednio certyfikowanych odmian PET-G lub chemoodpornego PMMA, podczas gdy strefy narażone na uderzenia mechaniczne wymuszają zastosowanie poliwęglanu. Wykorzystanie dodatkowych powłok utwardzających oraz bezstresowa obróbka krawędzi pozwala utrzymać doskonałą widoczność i bezpieczeństwo pracowników przez wiele miesięcy intensywnej eksploatacji.
Kategorie artykułów
Polecane artykuły
Jak głębinowe studnie wpisują się w nowoczesne trendy ekologiczne?
W obliczu rosnącej potrzeby ochrony środowiska, studnie głębinowe zyskują na popularności jako ekologiczne źródło wody. Korzystają z nich zarówno gospodarstwa domowe, jak i przedsiębiorstwa, co przyczynia się do oszczędności oraz niezależności. W artykule omówimy nowoczesne trendy ekologiczne związa
Główne korzyści wyboru zadaszenia z poliwęglanu komorowego
Zalety poliwęglanu komorowego są niezaprzeczalne, łącząc estetykę z funkcjonalnością. Jego lekkość i wytrzymałość sprawiają, że materiał ten staje się popularnym wyborem w budownictwie. Warto zwrócić uwagę na doskonałe właściwości termoizolacyjne, które zapewniają komfort użytkowania przestrzeni zew